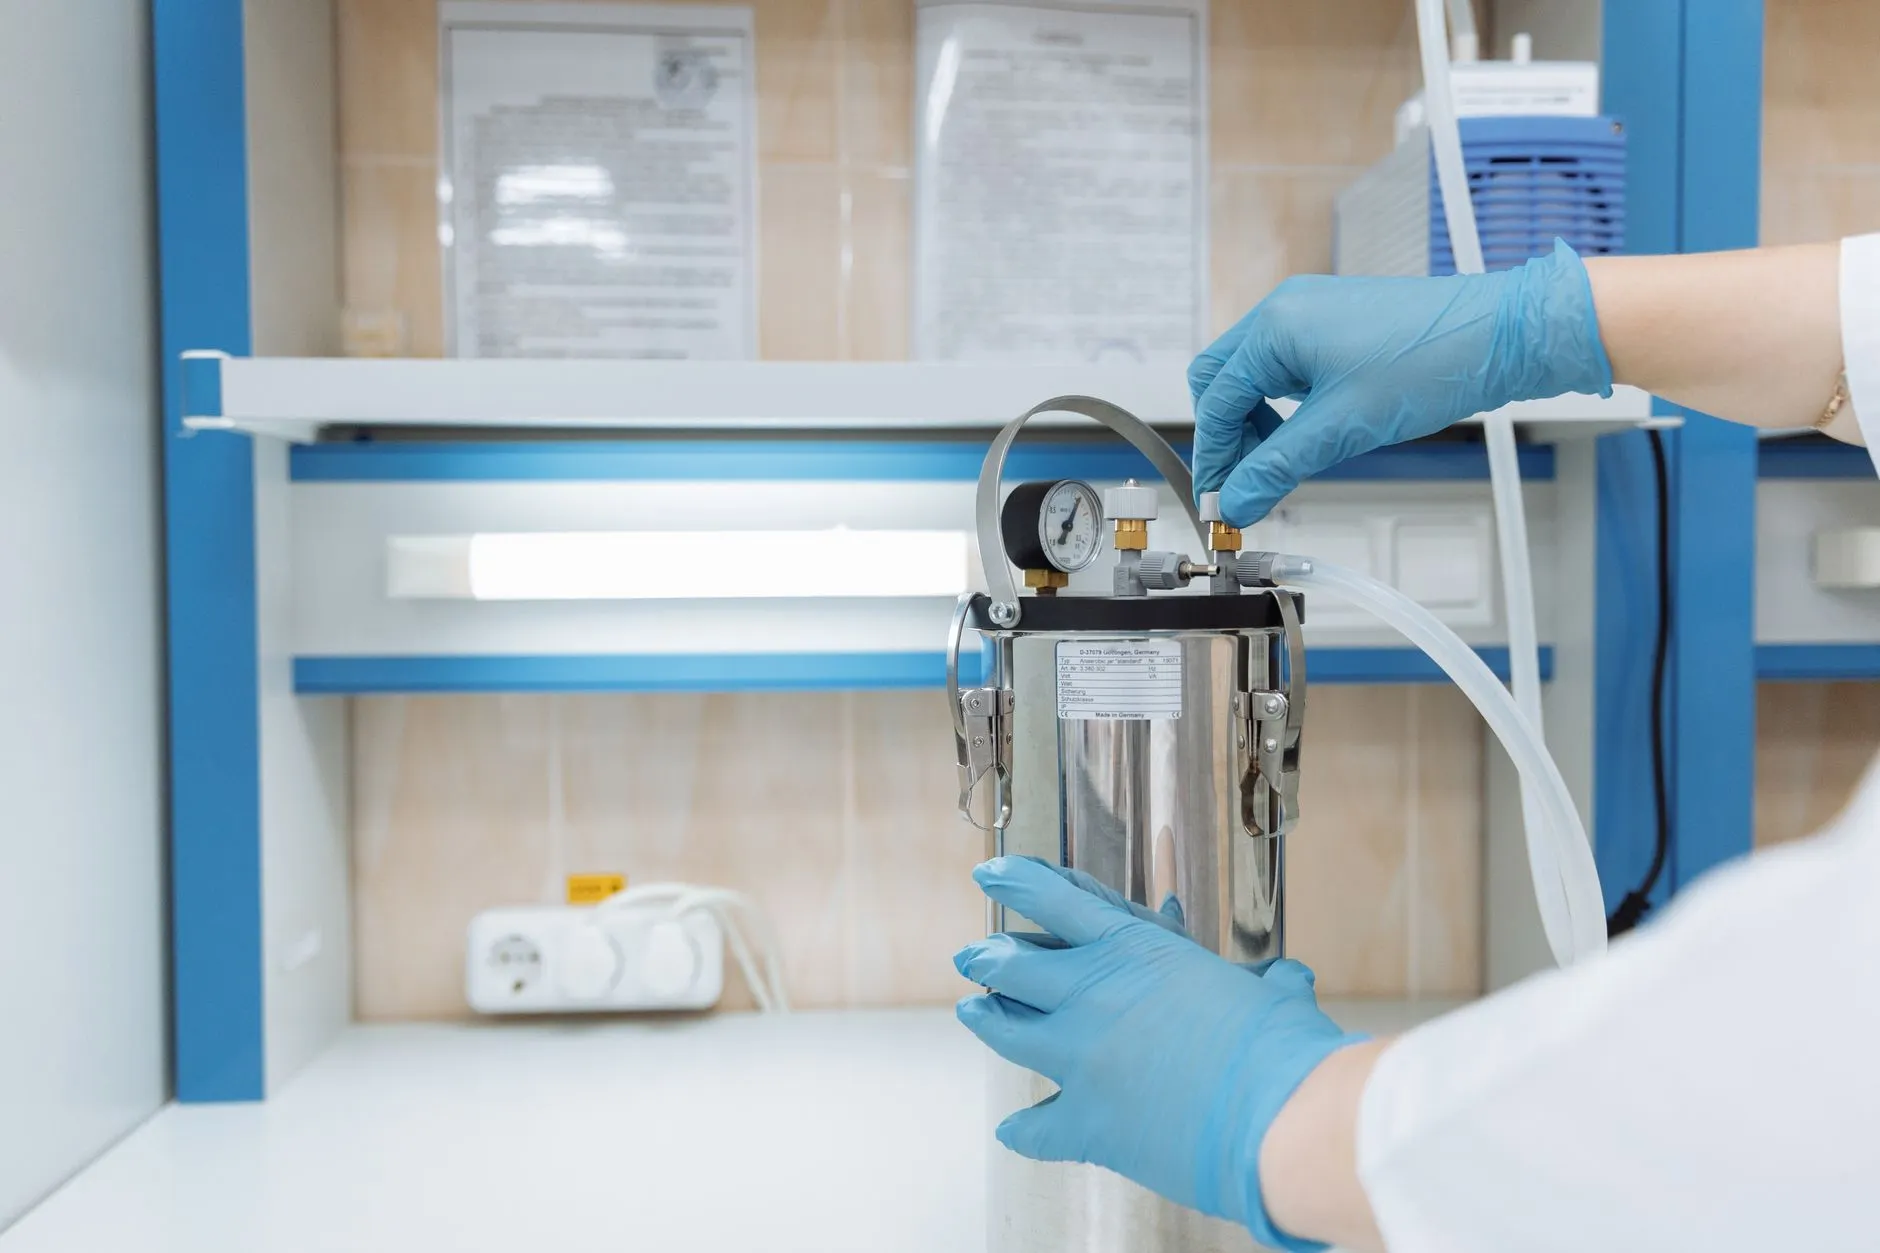
计量校准在制造企业质量控制中的应用与实施要点
在制造企业的质量体系中,计量校准常被视为"幕后工作",但它直接决定了检测数据的可信度。一台未经校准的扭矩扳手,可能导致装配工序的拧紧力矩偏差超过15%;一台漂移的温湿度记录仪,可能让整批药品稳定性试验数据失效。计量校准的本质,是通过将测量设备与更高等级的标准器具进行比对,建立从国家基准到生产现场的量值溯源链,确保每一个测量结果都能追溯到国际单位制(SI)。对于制造企业而言,这不仅是体系审核的合规要求,更是过程控制和产品放行的技术底线。
计量校准的技术逻辑与实施路径
校准与检定不同,它不判定设备"合格"或"不合格",而是给出示值误差、修正值及测量不确定度,由企业根据工艺公差自行判定设备是否满足使用要求。一套完整的校准实施流程通常包含以下环节:
- 设备台账梳理与分类:按对产品质量的影响程度划分A/B/C类,A类(如在线检测仪器、安全限位装置)需缩短校准周期,通常为6个月;B类可12个月;C类(如一般指示仪表)可适当延长。
- 校准机构的能力确认:核查其CNAS认可范围是否覆盖待校项目,关注实验室认证资质与测量不确定度是否满足1:3的测试不确定度比要求。
- 校准点选取:不应只校量程端点,需覆盖实际使用区间。例如一台常用范围为20–80N·m的扭矩扳手,校准点应包含40N·m和60N·m等关键工艺值。
- 结果确认与修正使用:拿到校准证书后,由工艺或质量工程师评估示值误差是否在允许范围内,必要时在设备上标注修正值或调整工艺参数。
设备校验与仪器检测中的常见盲区
实际操作中,不少企业把设备校验等同于"送出去盖个章",忽略了几个关键细节。其一是校准状态标识管理混乱——设备完成仪器检测后未及时更新标签,导致现场仍在使用超期设备。其二是忽略环境条件对校准结果的影响,例如量块校准后未在恒温间充分等温就直接用于车间比对,热膨胀带来的微米级偏差足以影响精密加工判定。其三是校准周期"一刀切",未根据历史校准数据做趋势分析。建议企业建立校准数据台账,对连续两个周期示值误差接近允差限的设备实施周期缩短或提前报废。
另一个容易被忽视的环节是内部校验(也称期间核查)。对于使用频繁或携带至现场的仪器,两次外部计量校准之间应使用核查标准进行简易比对,及时发现意外损伤或漂移。
落地实施的几点建议
制造企业推进计量校准工作,核心不是追求证书数量,而是建立"测量需求—设备选型—校准方案—数据应用"的闭环。选型阶段就应明确所需测量不确定度,避免"高配低用"或"低配硬用"。校准方案应与工艺工程师共同评审,校准点来自实际工况而非仪器说明书。校准结果要真正回流到过程控制中——该修正的修正,该停用的停用,该调整周期的调整周期。当计量校准从质量部门的"合规任务"转变为工艺改进的数据支撑时,它才真正发挥了在制造质量控制中应有的作用。